Systém automatizačných riešení vo forme
Nové ID formy:
Existujúca forma
1. Aby sa zabezpečil hladký vývoj a implementácia systémových riešení, je potrebné poskytnúť nasledujúce relevantné informácie;
Obrázok_011 Kompletné 3D výkresy formy musia obsahovať umiestnenie vstrekovacieho kolíka, schému chladiaceho obvodu, dosku A/B a štruktúru jadra formy.
Obrázok_011 Všetky typy plastových lisovaných materiálov, ako napríklad ABS \ PC \ PP \ PA + GF atď.
Obrázok_011 Či už ide o priehľadné časti, vonkajšie časti alebo produkty patriace k vnútornej konštrukcii atď.
Obrázok_011 Pred a po preprave filmu (horúci olej alebo voda izbovej teploty alebo studená voda)
2, musia byť poskytnuté 3D výkresy, aby sa zabezpečila realita skutočného stavu formy, pretože náš program je navrhnutý na základe výkresu navrhnutého zákazníkom a zákazník bude znášať straty, ak sa poskytnutý 3D výkres bude líšiť od skutočných údajov.
3, Poloha pre automaticky prispôsobený systém bude založená na našej špecifikácii pre obrábanie. (Obrábanie zabezpečíme v súbore ppt a školenie na mieste.) Ak obrábanie nebude zodpovedať špecifikácii, všetky vzniknuté straty bude znášať vaša spoločnosť.
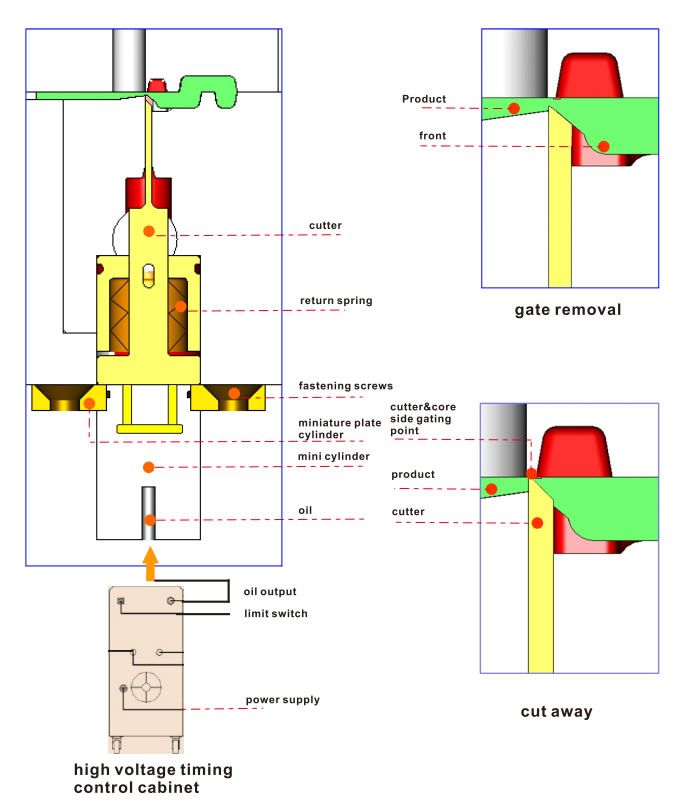
Systém automatizácie formovania funguje:
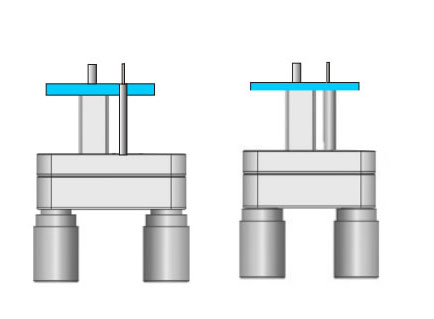
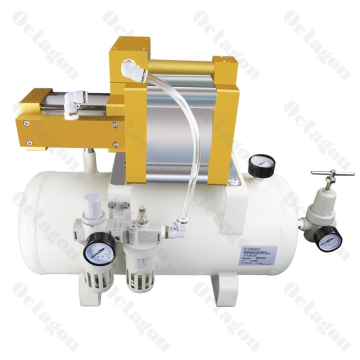
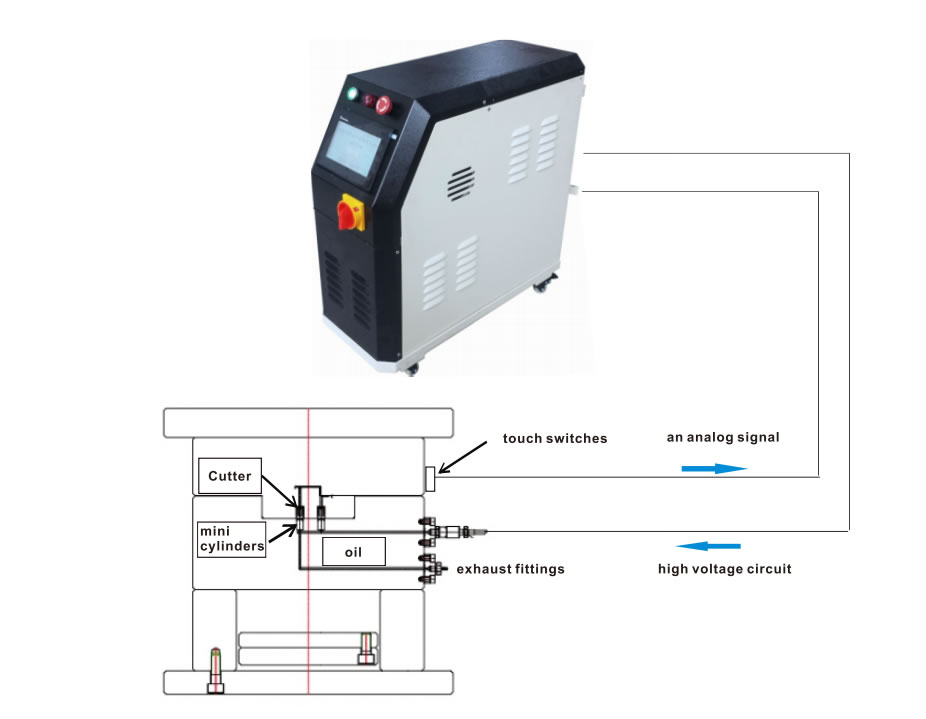
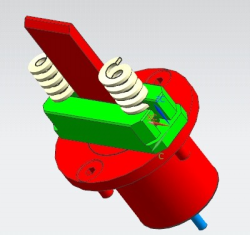
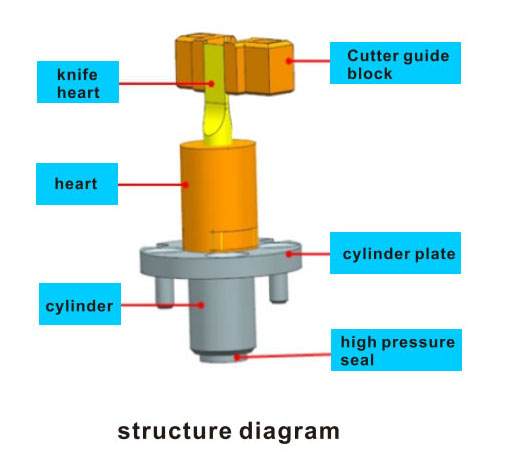
Počas vstrekovania produktu (proces udržiavania) bude vysokotlaková rozvádzacia skrinka poskytovať ultravysoký tlak na ovládanie piestu mikrovalca.
Miniatúrny piest valca zatlačí nôž, aby odrezal vrchnú časť materiálu hlavy.
V závislosti od štruktúry produktu a formy je možné upraviť čas ovládania vysokotlakovej časovacej skrinky a nakoniec dosiahnuť najlepšie výsledky.
Vysokotlaková skriňa na riadenie časovania
Použitie funkčného modulárneho dizajnu a výroby a údržby je pohodlnejšie.
Výstupný tlak až 7000 ~ 1000 kg/F a výstupný tlak je stabilnejší, s rýchlejšou dobou odozvy.
Dotykový dizajn, ovládanie pohodlnejšie a intuitívnejšie.
Jednoduchý/dvojitý časovací ovládač má dva typy možností.
Externé príslušenstvo
01
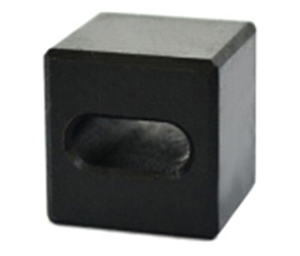
Kontaktný blok koncového spínača
01
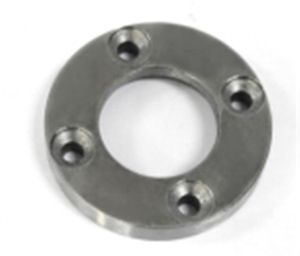
valec s mikrokanálovou doskou
01
sedlo hadicového konektora
01
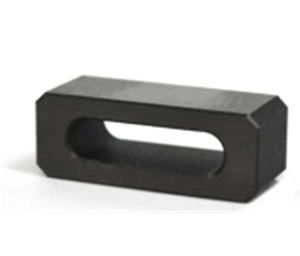
Kontaktný blok koncového spínača
01
nastaviteľné cez konektor
01
Sedlo konektora hadičky
01
vysokohydraulický spôsob (odoláva tlaku až 800-1200 kg/cm3)
01
vysokotlakové potrubie (odolné tlaku až 800 až 1000 kg/cm3)
01
procesná doska (prípravok na nastavenie noža)
01
priamy výfuk
Jednosmerný valec
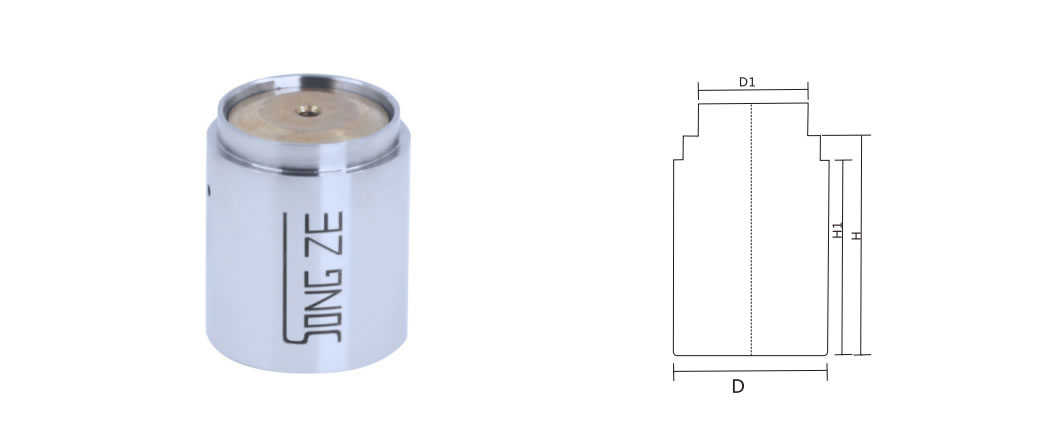
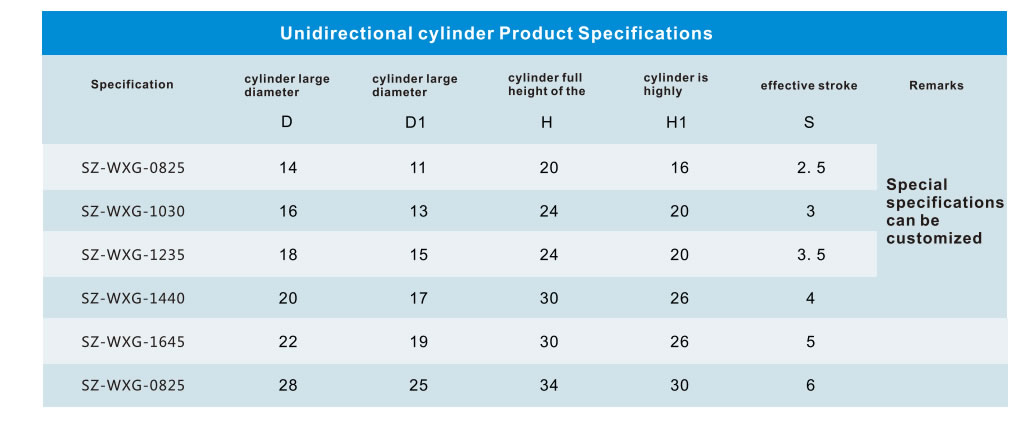
Poznámka: Zdvih jednosmerného valca musí byť v rámci efektívneho rozsahu zdvihu, zdvih a poškodenie nie sú súčasťou rozsahu záruky na produkt 100 000/rok
Vysvetlenie
Obrázok_011 Vysoko presné zariadenie starostlivo lapované, aby sa zabezpečila presnosť valca, životnosť valca (100 000-krát alebo 1 rok)
Obrázok_011 Špeciálna poznámka: Každý ovládač valca s mini-zdvihom používajte v rámci efektívneho rozsahu palivovej nádrže. Prekročenie zdvihu spôsobí poškodenie palivovej nádrže a výsledné poškodenie nebude opravené v rámci rozsahu opravy.
Obrázok_011 Všetky valce v továrni prešli testovaním pri teplote 120 až 180 stupňov pred dodaním klientovi
Obrázok_011 Keďže mikro nádrže na palivo sú menšie, po spracovaní oleja by ste mali dôkladne vyčistiť olej v železe, aby ste predišli upchatiu valcov železa počas pracovného procesu, zníženiu prenosu tlaku a dokonca aj strate funkcie palivovej nádrže.
Predstavujeme nôž
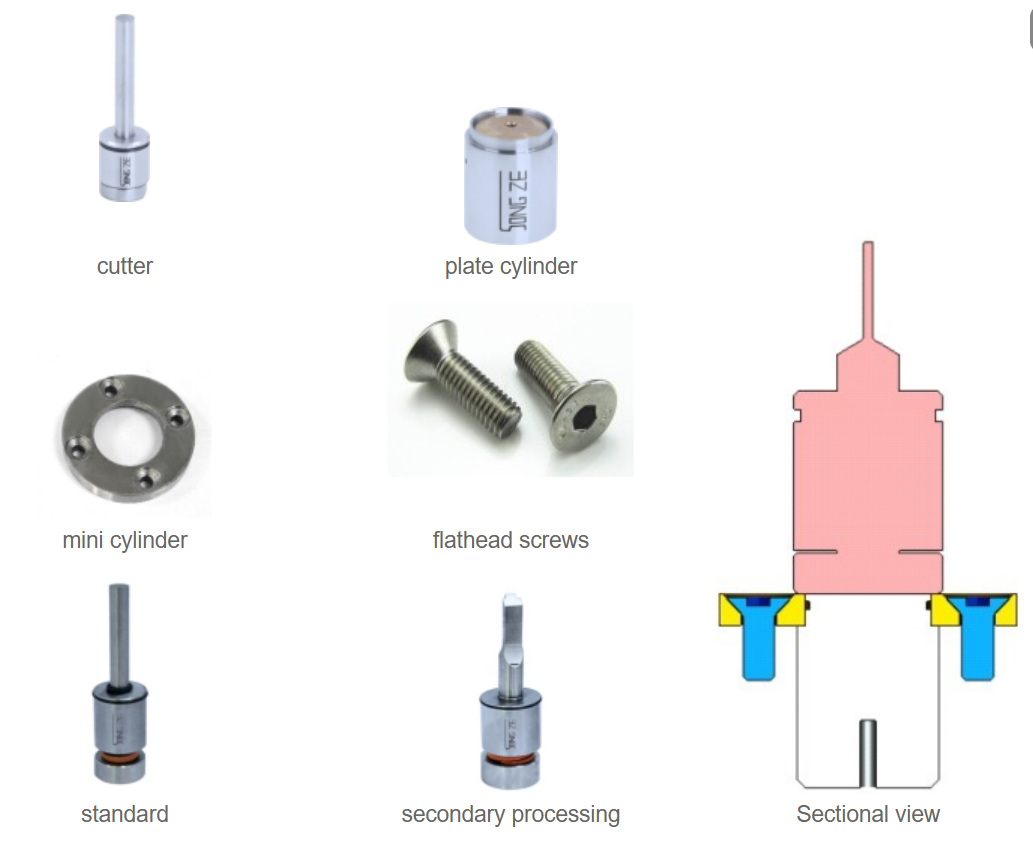
Rezačka
diely vyrobené na mieru, veľkosti hláv na zákazkové spracovanie, presné štandardné diely, hlava na zákazkové spracovanie, neštandardné frézy, neštandardný tvar brány produktu podľa požiadavky zákazníka.
Funkcie modulu rezačky
štandardný typ
Štandardná rezačka
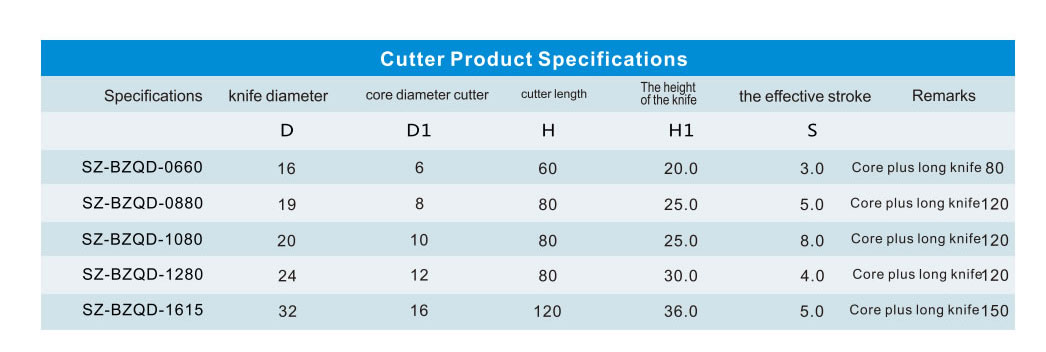
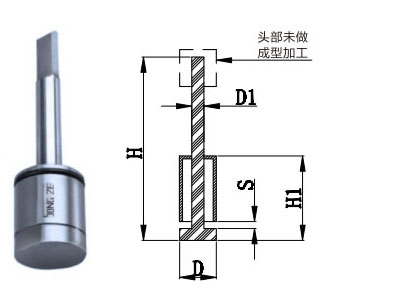
Vyššie uvedený príklad je štandardná fréza zvolená pre predaj zásob
Materiál: 5KH51 58-62HRC
Položky presahujúce vyššie uvedené špecifikácie vyžadujú výrobu na mieru.
Tvarovacia fréza
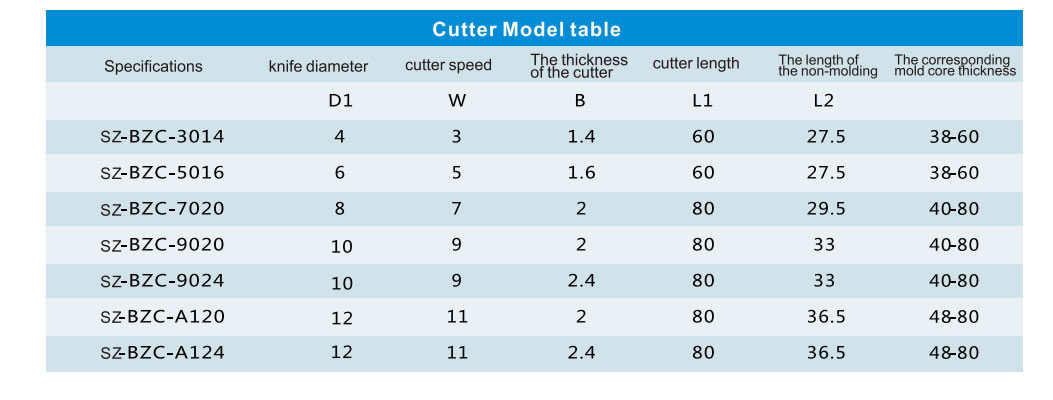
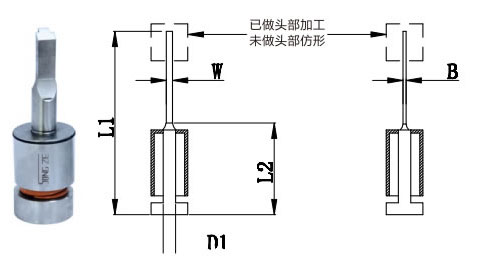
Vyššie uvedený príklad je štandardná fréza zvolená pre predaj zásob
Materiál: 5KH51 58-62HRC
Položky presahujú vyššie uvedené špecifikácie a vyžadujú si výrobu na mieru
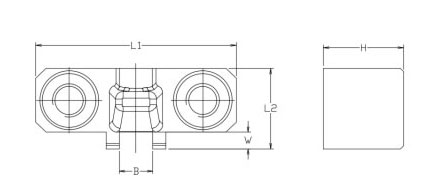
Rovné/prekrývajúce sa stočené vodiace bloky
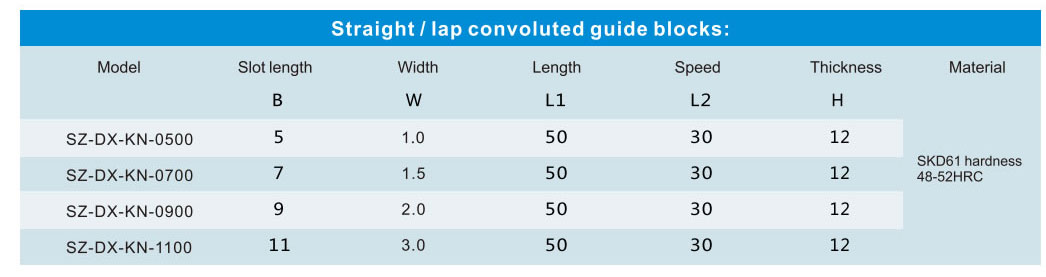
Poznámka:
1 alebo viac pre štandard spoločnosti, neštandardné špecifikácie je možné dodať na mieru.
2. Vyššie uvedená špecifikácia aplikácie vyžaduje včasné oznámenie o zmene aktualizácie
Vysvetlenie
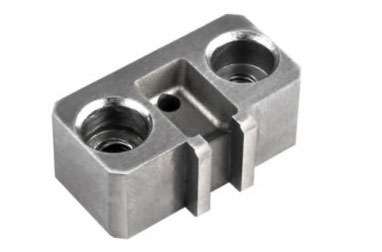
Montér s pohodlnou a rýchlou operáciou formovania.
Jednoduché nastavenie následných zmien, zmien brán.
Zabráňte tomu, aby poloha rezania otvoru viedla k zvýšeným nákladom na údržbu a opotrebovanie
Vnútorný kanál vodiacej lišty je vyrobený zákazníkom.
Prvé modely bez slimákov
Zákazníci si môžu objednať neštandardné
Materiál: S136/SKD61, tvrdosť: 48-52HRC
Aplikácia strihového výstupu
Aplikácie na strane brány:
Obrábanie kontúr frézovacej hlavy, presné odstránenie vody bez zanechania otrepov
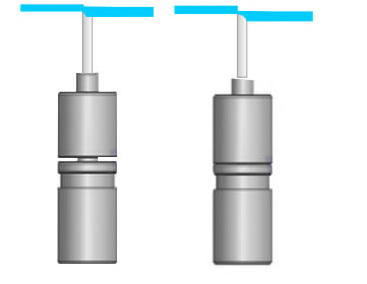
Aplikácia krúžkovej brány
Rezačka vyrobená v štýle podobnom INFO, celá prstencová tryska odstránená
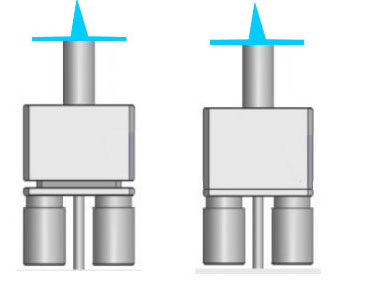
Aplikácie tvarovaných brán
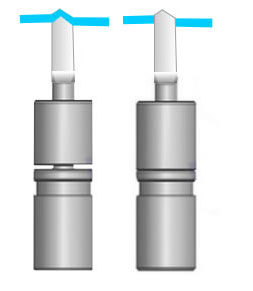
Aplikácia brány pre lap
Obrábanie kontúr frézovacej hlavy, odstránená presná tryska, bez otrepov
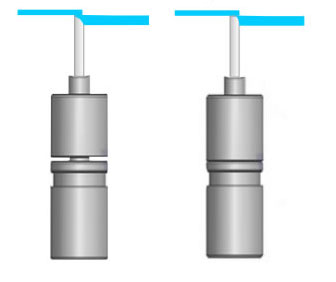
Aplikácia podmorskej brány
Vo všeobecnosti je vhodný na vkladanie plastových výrobkov do kostí pomocou princípu tepelnej separácie extrúziou, aby sa predišlo trieskam a zlepšila sa priehľadnosť a hluk generovaný výrobkom. Ak sa však výrobok priamo dostane do plastu, nie je vhodný na použitie, pretože môže spôsobiť škvrny, ktoré ovplyvňujú vzhľad.
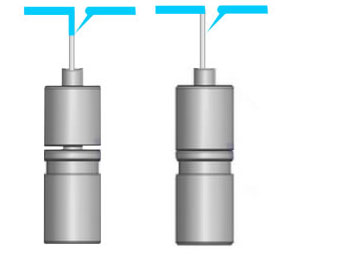
Aplikácia rohovej brány
Všeobecne je vhodné pre produkty zavádzané do kostí pomocou princípu tepelnej separácie extrúziou, aby sa zabránilo trieskam a zlepšila sa transparentnosť a hluk generovaný produktom. Ak však výrobok priamo vnikne do plastu, nie je vhodný na použitie, mal by na ňom vzniknúť škvrny, ktoré ovplyvňujú vzhľad.
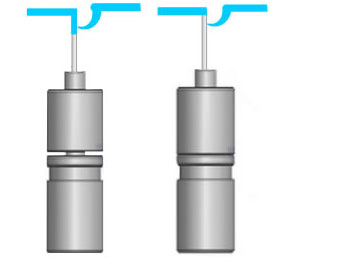
Aplikácie sekundárneho lisovania
- Problém so vzhľadom krátkej formy a zvarovej línie pri tenkej hrúbke produktu.
- Prostredníctvom implantácie automatizačného systému, pri dávkovaní, charakterizovaného časťami rezacích vložiek, ktoré nereagujú, kým sa dávkovanie nedokončí, prevádzka montážnej linky rezačky znižuje charakteristiky gumy alebo formovania, aby sa dosiahol účel.
- Zjednodušte aplikáciu štruktúry formy
- Vytvorením podzostavy + náhrady miniatúrneho valca na ťahanie montážnej linky je možné efektívne znížiť blok formy.
V sekundárnej formovacej forme
Vyriešte zjavné problémy s nenasýtenými spojmi nachádzajúcimi sa v tenkej plastovej forme
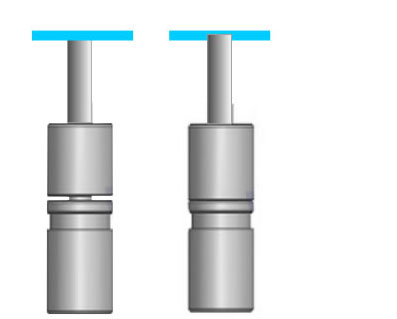
Aplikácia vnútorného modelu sekundárneho prepichnutia